English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 Melayu

إجراء تركيب موحد لمجففات القشرة الأوتوماتيكية بالكامل
إجراء تركيب موحد لمجففات القشرة الأوتوماتيكية بالكامل
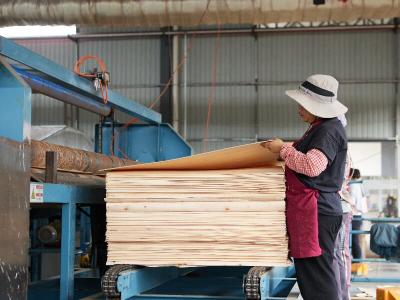
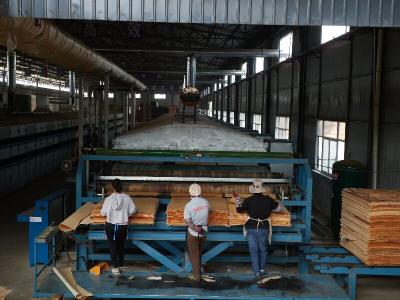
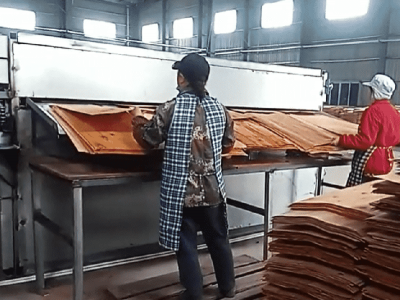
بالنسبة لمصانع تصنيع الخشب الرقائقي، تُعدّ مجففة القشرة المعدات الأساسية لخط الإنتاج بأكمله. وسواء كان التصميم يعتمد على الأسطوانات أو الألواح المفصلية أو السيور الشبكية، فإن مجففات القشرة الأوتوماتيكية بالكامل هذه أنظمة متكاملة ومستمرة وواسعة النطاق. وهي تتألف من جسم المجففة الرئيسي، وأنظمة النقل المؤازرة، وآليات التغذية المعززة بالتفريغ، وأنظمة التسخين بالكتلة الحيوية، ووحدات إزالة الغبار، وأنظمة التحكم الكهربائي، ووحدات كشف محتوى الرطوبة. وتحدد دقة التركيب بشكل مباشر ما إذا كانت القشرة ستسير على المسار الصحيح أو ستتعرض للالتواء وعدم انتظام محتوى الرطوبة أثناء التشغيل؛ كما تؤثر تأثيرًا كبيرًا في استهلاك الطاقة ومعدلات الأعطال والعمر التشغيلي الإجمالي للمعدات. ولذلك فإن عملية تركيب موحدة وخطوة بخطوة ضرورية لضمان إنتاج مستقر على المدى الطويل.
أولًا. التحضير قبل التركيب وفحص الأساس
قبل بدء أعمال البناء في الموقع، من الضروري إكمال الإحاطات الفنية والتحقق من الموقع وفحص الأساسات. يجب على مدير المشروع ومشرف معدات المصنع وفريق التركيب مراجعة رسومات الأساسات ورسومات التجميع والمخططات الكهربائية وتخطيطات أنابيب التدفئة بشكل جماعي. يضمن ذلك تكوين خط الإنتاج بشكل صحيح—بمحاذاة طرف التغذية مع خط التقشير الدوار أو طاولة التغذية، وطرف التفريغ مع محطة التكديس—مع مراعاة مسارات الصيانة وخلوص الرفع والموقع المخصص لموقد الكتلة الحيوية ونظام إزالة الغبار بغشاء الماء.
يُعد التحقق الميداني من الأساس الخرساني أمرًا بالغ الأهمية. تشمل الفحوصات الرئيسية منسوب الأساس والمحاور المركزية وإحداثيات فتحات مسامير التثبيت. ويجب التأكد من أن الخرسانة قد بلغت مقاومة المعالجة المحددة في التصميم، وأن السطح نظيف وخالٍ من عجينة الأسمنت السائبة ومن أي انخفاضات. وباعتباره نظام نقل مستمر طويل المدى، فإن استواء مجفف القشرة بالكامل ذو أهمية قصوى؛ فأي انحراف في الأساس قد يؤدي إلى تحميل غير متساوٍ على البكرات، واختلال محاذاة سلاسل النقل، وضوضاء غير طبيعية من آليات السيرفو.
في الوقت نفسه، ينبغي إجراء جرد لجميع المكونات المسلَّمة—بما في ذلك أقسام المجفف الرئيسية، والإطارات، ومجموعات الأسطوانات/المصاريع، وألواح العزل، والمراوح، وأنابيب التبادل الحراري، وحراقات الكتلة الحيوية، ووحدات جمع الغبار، ومستشعرات الرطوبة، ومحركات السيرفو، وخزائن التحكم، والحشوات. يجب وضع ملصقات مناسبة على كل مكوّن وحمايته بشكل صحيح لمنع تلفه أو تعرضه للرطوبة، لا سيما العناصر الحساسة مثل مواد العزل والمستشعرات الدقيقة. جهّز رافعة وميزان تسوية دقيق ومفتاح عزم وأدوات كشف التسرب؛ وتحقق من مواقع إمداد الطاقة ومجاري الهواء المتداول ومنافذ التصريف/التفريغ.
ثانيًا. التخطيط والتموضع وتسوية القاعدة
باستخدام نقاط المرجع من المخططات، حدد الخطوط المركزية (الطولية والعرضية) وخطوط التحكم في الارتفاع للآلة بأكملها، وأشر إلى موضع التركيب لكل قسم من الإطار. بدءًا من طرف التغذية وصولاً إلى طرف الإخراج، ارفع كل قاعدة إطار إلى موضعها. ضع حشوات أسفل القواعد واستخدم ميزان تسوية دقيق لمعايرة استواء واستقامة كل قسم. حافظ على تحكم صارم في المحاذاة الطولية والعرضية للآلة بأكملها لضمان أن تكون جميع أقسام الإطار متحدة المحور تمامًا، مما يمنع أي اختلال رأسي أو انحراف جانبي.
بعد تسوية القواعد، أدخل مسامير التثبيت واربطها مبدئيًا. بعد التحقق من بقاء المحاذاة دون تغيير، انتقل إلى الحقن الثانوي للملاط. خلال فترة المعالجة، تجنب أي أنشطة رفع أو صدمات. بعد أن يتصلب الملاط تمامًا، اربط مسامير التثبيت بنمط قطري وفقًا لعزم الدوران المحدد، وأعد التحقق من محاذاة المرجع الخاصة بالآلة. هذه الخطوة هي الأساس للتشغيل المستقر للنظام بأكمله؛ فالعديد من المشكلات اللاحقة — مثل انحشار البكرات أو انحراف (انزلاق) صفائح القشرة — غالبًا ما تنشأ من الفشل في تسوية القاعدة ومعايرتها بشكل صحيح.
ثالثًا. تجميع الوحدة الرئيسية وآلية النقل
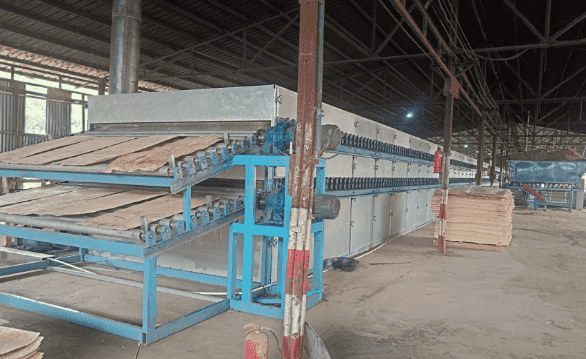
بعد تأمين القواعد، ابدأ برفع هيكل وحدة التجفيف الرئيسية وغرف العزل إلى مكانها، وربط أقسام التجفيف الفردية. تأكد من إحكام إغلاق جميع الوصلات باستخدام مواد إحكام مقاومة لدرجات الحرارة العالية لمنع تسرب الهواء الساخن، وتقليل فقدان الحرارة، والحفاظ على بيئة ورشة عمل مناسبة. قم بتركيب مجموعات البكرات الداخلية (أو آليات الألواح المفصلية)، وبكرات التوجيه/الضغط، والسلاسل، ومكونات الدفع المتزامن. اضبط توازي البكرات وشد السلاسل لضمان تشغيل جميع وحدات النقل بتزامن تام، وبالتالي منع انحراف صفائح القشرة أو انحشارها أو تعرضها لخدوش سطحية. بعد ذلك، يتم تركيب نظام التغذية الأمامي التلقائي بالتفريغ الهوائي وآلية التفريغ وقلب الألواح الخلفية. يتم ضبط ارتفاع أكواب الشفط وتوقيت تسلسل تغذية الألواح لضمان دخول كل صفيحة قشرة إلى غرفة التجفيف بسلاسة، دون تصادمات أو تداخل. يتم تركيب ألواح العزل الحراري، وتُطبق طبقة عزل فائقة السماكة لتقليل فقدان الحرارة من الغرفة إلى الحد الأدنى، مما يضمن استقرار عملية التجفيف البطيء عند درجة الحرارة المنخفضة.
رابعًا. تكامل أنظمة التسخين وإزالة الغبار والأنابيب
بعد تجميع الهيكل الميكانيكي للوحدة الرئيسية، يتم دمج نظام التسخين. تُحدَّد مواقع المكونات—بما في ذلك موقد الكتلة الحيوية، وغرفة هواء التبادل الحراري، وقنوات استرداد الحرارة المهدرة، ومراوح التدوير، ومراوح السحب المستحث—وتُوصَل ببعضها. تُجمَّع أنابيب الهواء الساخن وفقًا للرسومات الفنية، مع إحكام إغلاق جميع الشفاه وتغليفها بالعزل. يحدد هذا النظام انتظام الهواء الساخن، وهو أمر بالغ الأهمية للتحكم في اتساق اللون عبر القشور ومنع الاحتراق أو التشقق الموضعي.
تم تركيب نظام إزالة الغبار بغشاء مائي، مع توصيل مجاري غاز المداخن وأنابيب إمداد المياه والصرف. وتم إجراء اختبار التسرب، وفحص خطوط الصرف والفيض للتأكد من خلوها من الانسدادات، بما يتوافق مع معايير الانبعاثات البيئية. بالإضافة إلى ذلك، تم تركيب أنابيب استرداد الحرارة المهدرة لالتقاط حرارة العادم من الفرن وإعادة استخدامها، مما يحقق تصميماً موفراً للطاقة. وبعد تركيب جميع مجاري الهواء وغاز المداخن، يُجرى فحص للتسرب لتحديد أي تسربات هوائية وسدها.
خامساً: توصيلات الأنظمة الكهربائية وأنظمة الاستشعار والتحكم الذكي
يتبع التركيب الكهربائي المخططات التخطيطية للتحكم بدقة. يتم توجيه الأسلاك الخاصة بخزانة التحكم الرئيسية ومحركات السيرفو وأجهزة تحليل الرطوبة المضمنة في الخط ومستشعرات الحرارة ومجسات الضغط ومحركات المراوح والمشغلات بشكل منفصل — مع إبقاء خطوط الجهد العالي والجهد المنخفض منفصلة — وتُؤرَّض بشكل موثوق لضمان السلامة الكهربائية.
تُركَّب مجسات درجة الحرارة القائمة على الذكاء الاصطناعي ومجسات الكشف عن الرطوبة في مواقع دقيقة وفقًا لما تتطلبه العملية، مما يضمن جمع البيانات في الوقت الفعلي لدرجة الحرارة ومحتوى رطوبة القشرة عبر مناطق مختلفة داخل الغرفة. وبعد اكتمال التمديدات، يتم التحقق من إحكام جميع التوصيلات ووضوح ملصقاتها. وتُدمَج مفاتيح الحد وأزرار الإيقاف الطارئ وأقفال الأمان البينية في النظام لضمان منطق حماية أمني متين. وقبل تشغيل المعدات، يتم التحقق من التمديدات وإجراء اختبار العزل لإزالة أي مخاطر تتعلق بالدوائر القصيرة أو التوصيلات المرتخية. سادسًا: التشغيل التجريبي دون حمل والمعايرة التدريجية
بعد تشغيل الطاقة، تدخل المعدات مرحلة التشغيل التجريبي بدون حمل—وهي خطوة حاسمة للتحقق من جودة التجميع. ابدأ باختبار كل آلية مستقلة على حدة—مثل مراوح التدوير، ومراوح السحب المستحث، وأنظمة سيرفو الناقل، وآليات القلاب، وأكواب التغذية بالشفط الفراغي—للتأكد من صحة اتجاه الدوران والتحقق من وجود أي ضوضاء غير عادية أو اهتزازات غير طبيعية أو التصاق ميكانيكي.
بعد ذلك، قم بإجراء تشغيل مستمر بدون حمل للآلة بأكملها لعدة ساعات. تشمل نقاط المراقبة الرئيسية التشغيل السلس للبكرات والقلابات، وتزامن السلاسل، وارتفاع درجة حرارة محامل المروحة، واستجابة السيرفو، والتنظيم المناطقي للهواء الساخن، وتغذية إشارات المستشعرات. خلال هذه المرحلة، قم بإجراء تعديلات مثل تصحيح مسار الحزام/السلسلة، والضبط الدقيق لشد السلسلة، ومعايرة فتحات المخمدات لتصحيح أي انحرافات ميكانيكية متبقية من مرحلة التركيب. على جانب التحكم الكهربائي، قم بتشغيل منطق التحكم في درجة الحرارة متعدد المراحل واختبار وظائف مثل التسخين التلقائي، والحفاظ على درجة الحرارة الثابتة، والحماية من فرط الحرارة.
سابعاً. التجفيف التجريبي بالمواد، ومعايرة معاملات العملية، والقبول النهائي
بعد اكتمال اختبار عدم التحميل بنجاح، انتقل إلى الإنتاج التجريبي باستخدام القشور القياسية التي تُعالَج عادةً في المنشأة (مثل قشور الأوكالبتوس أو خشب المطاط أو الخشب الهندسي). سيعمل الطاقم الفني جنبًا إلى جنب مع مشغلي المنشأة لضبط سرعات التجفيف ودرجات حرارة المناطق ومعدلات تدفق الهواء. وسيراقبون محتوى الرطوبة واستواء سطح القشور أثناء خروجها من الآلة، مع تتبع مؤشرات مثل انتظام الرطوبة والالتواء والتشقق لتحسين منحنى التجفيف باستمرار.
بناءً على نتائج التجفيف التجريبي، اضبط إمداد الحرارة وسرعة تدفق الهواء وسرعة الناقل بدقة للحفاظ على محتوى الرطوبة ضمن نطاق العملية المحدد. يضمن ذلك بقاء القشرة مسطحة مع الحد الأدنى من تباين اللون، مما يلبي متطلبات عمليات الكبس الحراري واللصق اللاحقة. في الوقت نفسه، قيّم استهلاك الطاقة—سواء في ظروف عدم التحميل أو ظروف التشغيل—وتحقق من أن أنظمة احتراق الكتلة الحيوية وإزالة الغبار تعمل بشكل مستقر وتلبي معايير الانبعاثات.
بمجرد أن تستوفي جميع مؤشرات الأداء المتطلبات التعاقدية، قم بتجميع سجلات التركيب وتقارير التشغيل والتوثيق الفني (المخططات، إلخ). قدّم تدريبًا شاملًا لمشغلي المنشأة—يشمل استخدام البرامج الآلية، وتعديل المعلمات، والفحوصات الروتينية، واستكشاف الأخطاء الأساسي، وإجراءات الصيانة الرئيسية—لإنهاء قبول المشروع وتسليم المعدات رسميًا للإنتاج. ثامنًا: ملاحظات حول التركيب والتشغيل
بالنسبة لنظام الإنتاج هذا ذي الخط الطويل، فإن ضمان الاستواء والاستقامة المناسبين هو الأولوية القصوى؛ لا تُجبر توصيل إطارات الآلة غير المتوازية.
يجب إحكام إغلاق نظام الهواء الساخن تمامًا؛ فتسربات الهواء لا تزيد من استهلاك الطاقة فحسب، بل تؤدي أيضًا إلى تجفيف غير متساوٍ.
مجسات الرطوبة وأجهزة استشعار درجة الحرارة مكونات دقيقة؛ احرص على الوقاية من التلف الناتج عن درجات الحرارة العالية أثناء التركيب أو اللحام.
افحص نظام التدفئة بالكتلة الحيوية وقنوات استخراج الغبار بانتظام لمنع الانسدادات الناجمة عن تراكم الغبار.
لا تشغّل المعدات بالحمل الكامل لفترات طويلة قبل اكتمال التشغيل التجريبي، لأن ذلك قد يفاقم أي مشكلات كامنة في التجميع ويؤدي إلى تلف المكونات.
تقدم مجففات القشرة الأوتوماتيكية بالكامل من Shine Machinery خدمة شاملة—من مسح الموقع والرسم الفني إلى التركيب في الموقع والتشغيل الذكي وصيانة ما بعد البيع. نوفر تركيبًا معياريًا في الموقع لمختلف الطرازات، بما في ذلك الأنظمة الأسطوانية وذات القلابات والحزام الشبكي والأنظمة متعددة الطبقات عالية السعة. صُممت معداتنا لتندمج بسلاسة في خطوط إنتاج الخشب الرقائقي المحلية والدولية، مما يضمن استقرار عمليات التجفيف البطيء عند درجات الحرارة المنخفضة، وبالتالي تقليل الحاجة إلى إعادة معالجة القشرة.