English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 Melayu

تحليل المشكلات الشائعة في مجففات القشرة الخشبية
تحليل المشكلات الشائعة في مجففات القشرة الخشبية
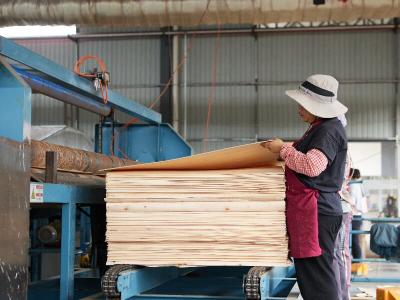
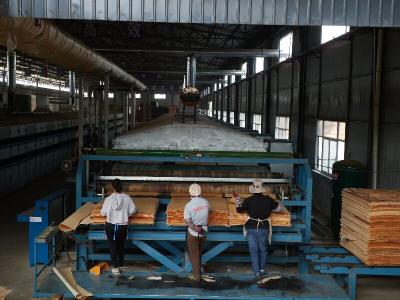
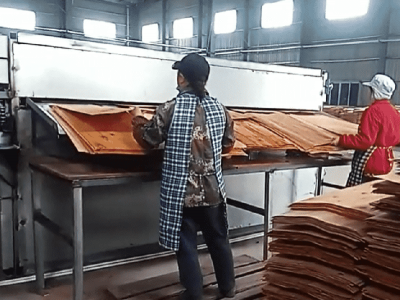
يُعدّ تجفيف القشرة الخشبية عملية ربط محورية في إنتاج الخشب الرقائقي. وتحدد جودة التجفيف بشكل مباشر تجميع الألواح اللاحق، والضغط الحراري، واستقرار اللصق، ومعدل مطابقة المنتج النهائي. وبالنسبة لمجففات القشرة السائدة مثل النوع الأسطواني والنوع الشبكي ذي الألواح المرنة، فإن العطل غالبًا لا يكون اختلالًا في معامل واحد، بل مشكلة متسلسلة ناتجة عن تراكب حالة المواد الخام، وتصريف الرطوبة من مجاري الهواء، ونظام النقل، ونظام مصدر الحرارة، والصيانة اليومية. وقد اعتادت مصانع كثيرة على تعديل درجة الحرارة أو السرعة مباشرة، لكنها بذلك تضخم العيوب بدلًا من معالجتها، مما يؤدي إلى إتلاف الألواح، وزيادة استهلاك الطاقة، وتسريع تلف المعدات. تستعرض هذه المقالة المشكلات النموذجية من ثلاثة أبعاد هي عيوب المنتج النهائي، وتشغيل المعدات، والأنظمة الحرارية، وتحلل الأسباب الجذرية، وتقدم أفكارًا عملية لاستكشاف الأعطال وإصلاحها.
أولاً. عيوب في المنتجات النهائية ذات اللوحة الواحدة
1. محتوى الرطوبة في القشرة ذو تدرج كبير، واللوحة نفسها بها جفاف ورطوبة غير متساويين.
الظاهرة: القشرة نفسها جافة من جهة ورطبة من جهة أخرى، أو الطبقة السطحية جافة ومحتوى الرطوبة في الطبقة الأساسية مرتفع. قيمة الكشف عن محتوى الرطوبة عبر الإنترنت تتقلب بشكل كبير، وتعيد امتصاص الرطوبة وتتشوه بعد التخزين في المستودع.
تنقسم الأسباب الجذرية بشكل رئيسي إلى فئتين: أولاً، تخطيط مجرى الهواء وضغط الهواء غير متوازنين، وفوهة الهواء على أحد الجانبين مسدودة بالغبار، والفجوة بين فوهات الهواء العلوية والسفلية غير متسقة، ولا يمكن للهواء الساخن أن يحيط بسطح اللوح بالتساوي؛ ثانياً، حالة التغذية غير منتظمة، وسماكة القشرة بعد التقشير الدوار متقلبة، وهناك لحاء، وتكتلات غراء موضعية. محتوى الرطوبة الأولي للدفعة نفسها مختلف جداً، ولكن يتم تطبيق نفس مجموعة معلمات درجة الحرارة والسرعة. بالإضافة إلى ذلك، لا يوجد تدرج في منطقة درجة الحرارة لكل قسم تجفيف، وهناك نقص في أقسام التسخين المسبق والتحكم في الرطوبة. تفقد الطبقة السطحية للقشرة الماء بسرعة عند دخولها المنطقة عالية الحرارة، وتكون هجرة الرطوبة مسدودة، مما يشكل فرقاً داخلياً بين الجفاف والرطوبة.
أفكار استكشاف الأخطاء وإصلاحها: أولاً نظّف الغبار المتراكم على صندوق الرش وفوهة الهواء، وصحّح ضغط الهواء على الجانبين؛ ثم أنتج على دفعات وفقًا لأنواع الأشجار وسُمك القشرة ومحتوى الرطوبة الأولي. استخدم التحكم في درجة الحرارة على مراحل، والتسخين المسبق عند درجة حرارة منخفضة في القسم الأمامي، والتبخر المنتظم في القسم الأوسط، والتحكم في الرطوبة في القسم الخلفي لإبطاء تحرر الإجهاد وتقليل إغلاق السطح.
2. القشرة ملتوية ومتموجة وحوافها مقلوبة إلى الخارج.
الظاهرة: بعد التجفيف، يصبح سطح اللوح مقوسًا وتظهر حواف متموجة. يصعب التطابق أثناء التجميع الأفقي واللصق اللاحقين، ويسهل انفتاح الغراء.
يعتقد الكثيرون خطأً أن درجة الحرارة مرتفعة ببساطة أكثر من اللازم، لكن الجوهر الفعلي هو اختلال في إجهاد انكماش التجفيف. توجد فروق في معدلات الانكماش الطولي والشعاعي للخشب. عندما يتم تسخين أحد جانبي القشرة بقوة بينما يكون تهوية الجانب الآخر ضعيفة، أو عندما يكون ضبط ضغط الأسطوانة غير معقول، تصبح القشور الرقيقة عرضة للانكماش أحادي الاتجاه. الأخشاب سريعة النمو مثل الكافور وخشب المطاط تكون فيها الإجهادات الداخلية عالية بعد التقشير الدوار. إذا ارتفعت درجة الحرارة بسرعة كبيرة ولم تُطلق الرطوبة في الوقت المناسب، فإن ماء الحواف سيفقد أسرع بكثير من الجزء الأوسط، مما يسبب تشوهاً مموجاً. كما يعاني نموذج التقليب من عدم تزامن توقيت التقليب، مما يجعل اللوح المفرد غير مستقر في التجويف، وتبقى أجزاء منه معلقة في الهواء لفترة طويلة وتتعرض للتسخين.
نقاط المعالجة: إعطاء الأولوية لتقليل معدل التسخين، وعدم زيادة درجة الحرارة بشكل أعمى؛ فحص توازي الأسطوانات وضغط الأسطوانات، وتقليل ضغط الأسطوانات بشكل مناسب للقشرة الرقيقة؛ تثبيت الضغط السلبي لإزالة الرطوبة لتجنب الرطوبة العالية الموضعية والاختناق؛ إضافة منطقة تخزين للتبريد البطيء بعد التفريغ لإعطاء القشرة وقتًا لتحرير الإجهاد، وعدم تكديسها مباشرة في الهواء الطلق.
3. تشققات في نهاية القشرة، وخطوط دقيقة على سطح اللوح، وأسلاك منفوخة
الظاهرة: تتركز التشققات الطرفية والتشققات الدقيقة على سطح اللوح عند منفذ التفريغ. وكلما كان السماكة أرق (0.3–0.8 مم)، كان ظهورها أسهل.
جوهر التشقق هو أن معدل تبخر الماء يتجاوز الحد الذي تتحمله ألياف الخشب. الصدمة الحرارية العالية والسرعة الخطية المفرطة هما محفزان عاليان التكرار؛ وهناك حالة أخرى يسهل تجاهلها: أن القشرة قد جُففت إلى ما دون نقطة تشبع الألياف، وإذا استمر التجفيف المفرط فإن الألياف تفقد مرونتها، وأي إجهاد طفيف يمزق ألياف الخشب مباشرة. في المجففات بالضغط الحراري، لا يمكن تصريف البخار في الوقت المناسب، ويتراكم بخار الماء داخل سطح اللوح، مما يؤدي إلى انفجار سطح اللوح في لحظة تحرير الضغط.
حكم التمييز: الشقوق عند الأطراف تكون في الغالب بسبب سرعة تجفيف عالية جدًا؛ الخطوط الدقيقة المتناثرة على سطح اللوح تكون في الغالب بسبب أن محتوى الرطوبة النهائي منخفض جدًا وجاف جدًا؛ الانقطاع الجزئي للأسلاك، ركّز على فحص المنطقة المقابلة التي يهب عليها الهواء الساخن مباشرة، وفوهة الهواء مواجهة للقشرة. خطة التعديل: خفّض درجة حرارة القسم الأول وأبطئ سرعة الخط؛ ثبّت الحد الأدنى لمحتوى الرطوبة المستهدف واعتمد على التحكم بالحلقة المغلقة لمقياس الرطوبة المتصل بالإنترنت لتجنب الإفراط في الخبز؛ ركّب هيكل تحويل مقابل مخرج الهواء للقشرة لتقليل هبوب الرياح القوية المباشرة.
4. سطح القشرة رمادي وأسود ومحترق.
الظاهرة: لون سطح اللوح باهت، مع بقع احتراق موضعية، وفي الحالات الشديدة يكون السطح متفحمًا، مما يؤثر على الترابط ودرجة المظهر.
تأتي البقع البؤرية عادةً من اتجاهين: تجاوز درجة حرارة الهواء الساخن على جانب مصدر الحرارة للمعيار، ووجود زوايا ميتة محلية لدوران الهواء الساخن، وبقاء القشرة في مناطق ذات درجة حرارة مرتفعة لفترة طويلة؛ احتراق غير كافٍ في موقد الكتلة الحيوية، وحمل غاز المداخن لجزيئات الكربون إلى تجويف التجفيف والتصاقها بسطح القشرة. بالإضافة إلى ذلك، توجد على سطح الأسطوانة رواسب من الغراء والكربون، والتلامس المباشر مع القشرة في درجات حرارة مرتفعة يُشكّل أيضًا آثار احتراق كبيرة.
استكشاف الأعطال وإصلاحها: افحص أولاً ظروف الاحتراق، وتحقق من إحكام نظام التبادل الحراري لمنع تسرب الدخان إلى التجويف؛ نظّف الغراء والغبار عن سطح الأسطوانة؛ اضبط درجة حرارة أعلى منطقة حرارية لمنع بقاء اللوح في المنطقة ذات درجة الحرارة المرتفعة لفترة طويلة.
ثانيًا. أعطال النقل والنقل الحركي
1. انحراف القشرة، والانحشار، والانسداد الداخلي و«الازدحام المروري»
الظاهرة: تنزاح القشرة إلى أحد الجانبين داخل الآلة، وتعلق في فجوة الأسطوانات، وتُسقط اللوح، وتتراكم وتحجب المواد، وتُضطر خطوط الإنتاج إلى التوقف.
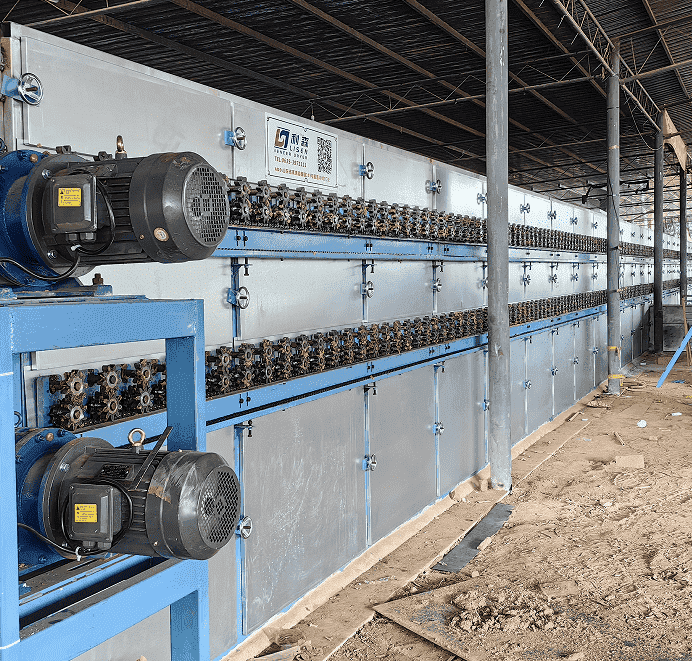
تركز مجففة الأسطوانات على توازي محور الأسطوانة وما إذا كانت الفجوة بين الأسطوانات تتوافق مع سُمك القشرة؛ فالسلسلة غير متسقة في شدها، والنقل في الأقسام المختلفة غير متزامن، والقسم الأمامي يسلّم الألواح بسرعة بينما ينقل القسم الخلفي ببطء، مما يؤدي إلى تكدس الألواح. تشمل المشكلات الشائعة في آلات القلب اضطراب توقيت حركات القلب وعدم استقرار شفط اللوح العلوي بالضغط السلبي. كما يمكن أن تسبب الشوائب في المواد الخام الانحشار: فقطع اللحاء وعقد الخشب والمسامير وكتل الغراء الجافة الصلبة تعلق على سطح الأسطوانة، مشكّلةً نقاط تعلق بارزة تعترض الحافة الأمامية للقشرة.
اتجاه الصيانة: معايرة مستوى وتوازي الأسطوانات بانتظام، وتوحيد سرعة تحويل التردد في كل منطقة؛ تنظيف الملحقات على سطح الأسطوانة؛ فحص خط الأنابيب ذي الضغط السلبي لنظام التغذية بالتفريغ بانتظام لضمان محاذاة التغذية وتقليل تغذية الألواح الملتوية.
2. ضوضاء غير طبيعية في ناقل الحركة، وارتفاع درجة حرارة المخفض، وإنذار التحميل الزائد للمحرك
الظاهرة: اهتزاز مستمر وضوضاء غير طبيعية أثناء التشغيل، وتسخين سريع للصندوق، وفصل متكرر بسبب التحميل الزائد.
الأسباب الشائعة: مستوى زيت التشحيم غير كافٍ، وتقادم جودة الزيت؛ نقص الزيت على المدى الطويل وتآكل المحامل؛ توتر السلسلة غير المتساوي، والحمل اللامركزي؛ فقدان الطور في مصدر الطاقة ثلاثي الطور. العديد من المصانع تضيف زيت التشحيم فقط بعد حدوث عطل ولا تنشئ دورة صيانة وفقًا لوقت التشغيل. سيتسارع معدل تحلل زيت التشحيم بشكل ملحوظ في ظروف درجات الحرارة العالية.
توحيد التشغيل والصيانة: إنشاء سجل تشحيم لتمييز دورات التشحيم للمخفضات والمحامل والسلاسل؛ الاستماع إلى الضوضاء غير الطبيعية وقياس تيار عدم التحميل قبل بدء تشغيل الآلة؛ إيقاف الآلة للتبريد في حالة حدوث ارتفاع مفرط في درجة الحرارة، وعدم مواصلة الإنتاج مع وجود أعطال لمنع توقف التروس والمحامل وتلفها.
ثالثًا: قضايا الهندسة الحرارية وتصريف الرطوبة ونظام مصدر الحرارة
1. بطء التسخين، وانخفاض الكفاءة الحرارية الإجمالية، وارتفاع استهلاك الطاقة
الظاهرة: صعوبة الوصول إلى درجة الحرارة المحددة، والحاجة إلى الزيادة المستمرة في إمداد الوقود أو البخار، وتجاوز استهلاك الطاقة لكل وحدة لوح للمعيار.
إعطاء الأولوية للإحكام: طبقة العزل في تجويف التجفيف تالفة، ويتسرب الهواء البارد من باب الوصول وشفاه مجرى الهواء ومفصل الرفرف، ويتسرب قدر كبير من الحرارة؛ ثانيًا، نسبة تصريف الرطوبة غير متوازنة، ومروحة تصريف الرطوبة كبيرة جدًا، ويُستخرج الهواء الساخن مباشرةً؛ وتصريف الرطوبة صغير جدًا، فيتشبع داخل التجويف بالرطوبة العالية، ولا يمكن للرطوبة أن تستمر في التبخر، ويتوقف التجفيف. كما يعتمد نموذج التسخين بالكتلة الحيوية على توزيع هواء الموقد ونقاء جزيئات الوقود. فالاحتراق غير الكامل يؤدي إلى نقص الحرارة وتراكم الرماد الذي يسد المبادل الحراري.
أفكار التحسين: إصلاح العزل وإغلاق نقاط تسرب الهواء؛ ضبط تحويل التردد لمروحة طرد الرطوبة للحفاظ على ضغط سلبي مستقر؛ تنظيف المبادل الحراري وتراكم الغبار في أنابيب التبادل الحراري بانتظام لضمان كفاءة التبادل الحراري؛ توفير خط إنتاج يدعم الحرارة المهدرة من الفرن، واستخدام الحرارة المهدرة في تدرج معقول، وتقليل حمل مصدر الحرارة الرئيسي.
2. تقطر الماء من أسطوانة تصريف الرطوبة وتكاثف البخار داخل التجويف يعود إلى الرطوبة.
الظاهرة: تقطر الماء من الجدار الخارجي لأنبوب تصريف الرطوبة، وتتكاثف قطرات الماء على الجزء العلوي من التجويف، وتتساقط قطرات الماء على القشرة الخشبية، مما يسبب عودة رطوبة موضعية واسودادًا وعفنًا.
السبب الأساسي هو أن الهواء الساخن والرطب يبرد ويتكاثف داخل الأنبوب. عندما تكون درجة حرارة التجفيف منخفضة ويكون حجم هواء طرد الرطوبة غير كافٍ، لا يجد بخار الماء وقتًا كافيًا للتصريف فيتحول إلى سائل في القسم منخفض الحرارة من مجرى الهواء؛ وتكون هذه الظاهرة أكثر وضوحًا في الخريف والشتاء عندما تكون درجة حرارة المحيط منخفضة. سوف يتدفق الماء المتكاثف عائدًا إلى غرفة التجفيف، مما يشكل حلقة مفرغة.
الحل: زيادة سرعة رياح تصريف الرطوبة وتقصير مدة بقاء بخار الماء؛ عزل أنابيب تصريف الرطوبة حراريًا لتجنب التبريد والتكاثف على الجدار الخارجي؛ إضافة بنية تصريف للأنابيب لتصريف الماء المتكاثف في الوقت المناسب لمنع قطرات الماء من التدفق عائدًا إلى منطقة القشرة.
3. تقلبات كبيرة في درجة الحرارة وتحكم غير مستقر في درجة الحرارة
الظاهرة: تتقلب قراءات جهاز التحكم في درجة الحرارة صعودًا وهبوطًا، ويكون فرق درجة الحرارة في نفس منطقة درجة الحرارة كبيرًا.
الأسباب الرئيسية هي عدم استقرار إمداد مصدر الحرارة: التغذية غير المتساوية بوقود الكتلة الحيوية، وتكوّن الكوك وانسداد الفرن؛ وعدم استقرار ضغط خط البخار، وتعطل مصيدة البخار؛ وتراكم الغبار على مسبار مستشعر درجة الحرارة وموقعه غير المعقول، وأن ما يتم جمعه ليس درجة حرارة الهواء الساخن الفعالة على اللوح. إذا غُطي المستشعر بالغبار لفترة طويلة، فستتشوه إشارة التغذية الراجعة وسيستمر نظام التحكم في درجة الحرارة في إجراء تعديلات خاطئة.
المعالجة: تنظيف المسبار بانتظام وترتيب نقطة قياس درجة الحرارة في المنطقة الرئيسية لمرور الهواء الساخن عبر القشرة؛ وإصلاح آلية تغذية الاحتراق ومكونات نزع الماء من البخار؛ وإعطاء الأولوية للتحكم المستقل المجزأ في درجة الحرارة بحيث لا تتداخل كل منطقة مع الأخرى.
4. ملخص المشكلات النظامية واقتراحات الإدارة طويلة الأجل
قد تبدو أعطال مجفف القشرة ناتجة عن مشكلات في جودة القشرة أو ضوضاء غير طبيعية من المعدات، لكنها في الواقع تكون في الغالب ناتجة عن انفصال بين معايير العملية وإدارة المواد الخام وصيانة المعدات. كثير من المصنّعين يعدّلون المعايير مؤقتًا فقط عند إنتاج منتجات معيبة، ولا ينشئون سجلًا للعملية حسب نوع الشجرة والسماكة. فالأوكالبتوس وخشب المطاط والبتولا والقشرة التقنية تشترك في مجموعة واحدة من المعايير، وهي بطبيعتها عرضة للتشقق والتشوه.
يمكن تقسيم التحكم طويل الأمد إلى ثلاث نقاط: أولاً، التحكم المسبق في المواد الخام، وتكديس القشرة المقشرة بالدوران، وتحديد محتوى الرطوبة الأولي، ورفض المنتجات المعيبة ذات فروق السماكة المفرطة وقطع اللحاء الكبيرة؛ ثانياً، إنشاء آلية تفتيش هرمية، مع تركيز عمليات التفتيش اليومية على ضغط الرياح وتصريف الرطوبة وشكل سطح الأسطوانة. تنظيف الحالة وأجهزة الاستشعار، بدلاً من مجرد النظر إلى مقياس الحرارة؛ ثالثاً، الاهتمام بصيانة التوقف. مجاري التبادل الحراري والأسطوانات وسلاسل النقل والأختام هي أجزاء عرضة للتآكل والتلف. تتقادم بسرعة في بيئات درجات الحرارة العالية والرطوبة العالية. الصيانة الوقائية أقل تكلفة بكثير من إصلاح الأعطال.
لا يكمن جوهر عملية التجفيف في السعي إلى درجات حرارة أسرع وأعلى، بل في الحفاظ على إجهاد تجفيف مستقر، ومجال هواء ساخن متجانس، وإيقاع معقول لإزالة الرطوبة، لإيجاد توازن بين الطاقة الإنتاجية والمردود واستهلاك الطاقة، وتقليل إهدار القشرة الخشبية، وتحقيق استقرار جودة خط إنتاج الخشب الرقائقي الخلفي بأكمله.