 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 Melayu



كيفية زيادة سرعة التجفيف في مجففات القشرة
كيفية زيادة سرعة التجفيف في مجففات القشرة
في إنتاج الخشب الرقائقي، يُعدّ تجفيف القشرة الخشبية عملية حاسمة تُقيّد قدرة خط الإنتاج بأكمله. فسرعات التجفيف البطيئة لا تسبب اختناقات فحسب—مما يؤدي إلى تراكم المواد في مرحلة التقشير الدوّار وازدحام على طول خط الإنتاج—بل تزيد أيضًا من استهلاك الطاقة لكل وحدة من القشرة. غير أن مجرد زيادة السرعة قد يؤدي بسهولة إلى مشكلات مثل الالتواء والتشقق وعدم انتظام توزيع الرطوبة (حيث يكون السطح جافًا بينما يبقى الداخل رطبًا) وضعف جودة الترابط. ولزيادة سرعة التجفيف بأمان واتساق، لا يمكن الاعتماد فقط على رفع درجات الحرارة بشكل عشوائي أو تسريع معدل تغذية القشرة، بل يلزم اتباع نهج منهجي—يشمل المعالجة المسبقة للمواد الخام، وتحسين أنظمة الهواء الساخن، وعمليات التجفيف المناطقية، وتحسين إحكام المعدات وعزلها الحراري، والمراقبة والتحكم الذكيين، والصيانة اليومية المنتظمة—لتحقيق التوازن الصحيح بين كفاءة التجفيف وجودة القشرة النهائية.
يكمن جوهر تجفيف القشرة الخشبية في عمليتين: هجرة الرطوبة من داخل القشرة إلى سطحها، وإزالة الرطوبة السطحية بواسطة تدفق الهواء الساخن. وغالبًا ما لا يكون عنق الزجاجة في سرعة التجفيف ناتجًا عن نقص الحرارة، بل عن تشكّل طبقة حدّية من الهواء المشبع الرطب على سطح القشرة، مما يعيق التبخر المستمر. أو قد تفشل سرعة انتشار الرطوبة الداخلية في مواكبة سرعة التبخر السطحي، مما يؤدي إلى عيوب مرتبطة بالإجهاد—وتحديدًا حالة «جاف من الخارج، رطب من الداخل». وأي استراتيجية لزيادة سرعة التجفيف يجب أن تركز على التغلب على هذه العقبات مع التوافق مع الحركية الطبيعية لهجرة الرطوبة.
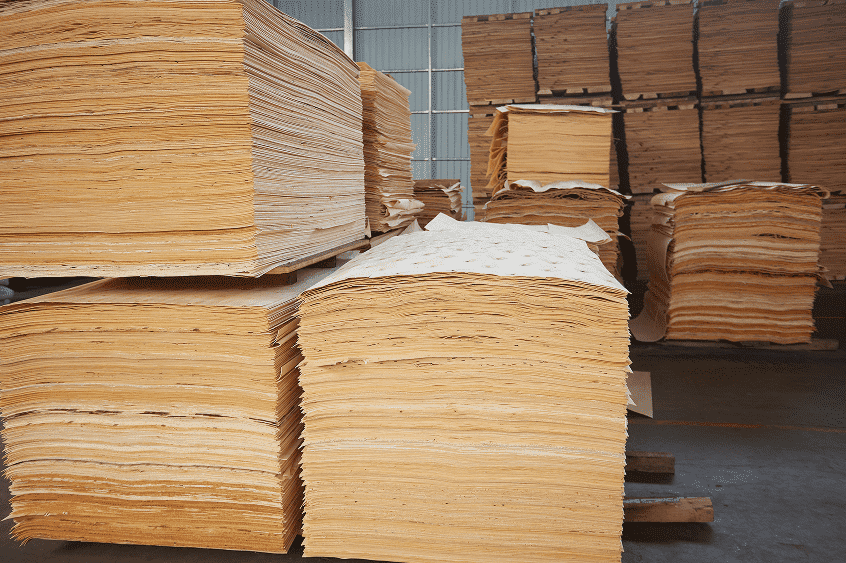
أولًا: إعطاء الأولوية للفرز في المراحل الأولى والتجفيف المسبق لتقليل الحمل عند المصدر
يتجاهل العديد من المصنّعين مرحلة التغذية، مما يسمح بتجفيف قشور الخشب معًا رغم اختلاف محتواها من الرطوبة وسماكاتها وأنواع خشبها. وفي مثل هذه الحالات، يجب ضبط المجفف وفقًا لمتطلبات المادة الأصعب تجفيفًا، مما يُبطئ سرعة المعالجة الإجمالية بشكل كبير.
يجب فرز القشرة الخشبية بعد التقشير الدوّار بناءً على محتواها الأولي من الرطوبة وسماكتها ونوع الخشب، ثم تُغذَّى إلى المجفف في دفعات متجانسة. ينبغي تجميع القشرة ذات المحتوى العالي من الرطوبة بشكل منفصل؛ فلا يجوز معالجتها إلى جانب القشرة الرقيقة منخفضة الرطوبة. وحيثما سمحت الظروف، يُدمَج طور تجفيف أولي طبيعي أو منطقة تجفيف أولي بسيطة. وهذا يتيح للقشرة التخلص من بعض «الماء الحر» قبل دخولها إلى المجفف الرئيسي، مما يقلل حمل الرطوبة. ولا يقتصر الأمر على تقصير زمن التجفيف المطلوب داخل الوحدة الرئيسية فحسب، بل يخفف أيضاً من خطر التشقق الناجم عن التبخر السريع والعنيف خلال المراحل الأولية. بالإضافة إلى ذلك، ينبغي تقليل تكديس القشرة المقشرة دوّارياً ومنع تراكم الماء الموضعي لتجنب الارتفاعات الشاذة في محتوى الرطوبة. وعند تغذية القشرة إلى المجفف، تأكد من محاذاتها بشكل صحيح—مع تقليل التداخل أو استناد الحواف فوق بعضها البعض—حتى تتعرض كل صفيحة بالكامل للهواء الساخن، وبالتالي منع حدوث «الرطوبة المحتجزة» (البقع الرطبة).
ثانيًا. تحسين نظام الهواء الساخن: التحكم المنسق في درجة الحرارة وسرعة الهواء والرطوبة النطاقية
تُعد درجة حرارة وسط الهواء الساخن وسرعة الهواء والرطوبة النسبية المعلمات الأساسية الثلاث التي تحدد معدل التجفيف. ويجب ضبطها بشكل منسق مع بعضها البعض؛ وينبغي تجنب رفع درجة الحرارة بمعزل عن غيرها.
1. تنفيذ التجفيف النطاقي متعدد المراحل بدلًا من التجفيف بدرجة حرارة ثابتة
بالنسبة لمجففات القشرة من نوع الأسطوانات أو ذات السير الشبكي، يُوصى بتقسيم العملية إلى مناطق متميزة: منطقة التسخين المسبق/التبخير، ومنطقة التجفيف بمعدل ثابت، ومنطقة التجفيف بمعدل متناقص، ومنطقة تكييف الرطوبة/المعادلة. تُسهّل المرحلة الأولية، التي تتميز بارتفاع درجة الحرارة والرطوبة العالية، التبخر السريع لـ«الماء الحر» من القشرة. وتستخدم المرحلة الوسطى تدفق هواء متزايدًا لحمل بخار الماء بعيدًا بسرعة. وتتضمن المرحلة النهائية خفض درجة الحرارة وضبط الرطوبة للسماح للرطوبة الداخلية بالانتقال إلى السطح، مما يمنع «التصلب السطحي»—وهي ظاهرة تجف فيها السطح وتتصلب قبل الأوان، مما يسد المسام. إن اتباع نهج «مقاس واحد يناسب الجميع» بدرجة حرارة ثابتة إما يفرض سرعة إنتاج أبطأ أو يؤدي إلى كمية كبيرة من القشرة المعيبة والمرفوضة.
2. زيادة سرعة هواء النفث بشكل مناسب لتعطيل طبقة الهواء الرطب الحدودية
غالبًا ما يكون زيادة سرعة نفاثات الهواء الموجهة إلى سطح القشرة أكثر فعالية لتسريع عملية التجفيف من مجرد رفع درجة الحرارة. يصطدم تدفق الهواء عالي السرعة بسطح القشرة مباشرة، فيبدد طبقة بخار الماء المشبعة ويحافظ على فرق ضغط تبخري مرتفع. ومع ذلك، فإن السرعة الأعلى ليست دائمًا أفضل؛ فالسرعة المفرطة قد تؤدي إلى ارتفاع حاد في استهلاك طاقة المراوح، فضلًا عن إزاحة القشور الرقيقة أو اختلال محاذاتها. ينبغي تحديد سرعة الهواء المثلى بناءً على سماكة القشور. علاوة على ذلك، افحص فوهات الهواء بانتظام وأزل أي انسدادات من غبار الخشب لضمان تدفق هواء منتظم عبر العرض الكامل للمجفف، مما يمنع التجفيف غير المتساوي—حيث تبقى الحواف رطبة جدًا بينما يصبح المركز جافًا بشكل مفرط.
3. التحكم في الرطوبة النسبية داخل غرفة التجفيف للحفاظ على قوة الدفع التبخيرية
عند أي درجة حرارة معينة، تؤدي الرطوبة النسبية المنخفضة داخل غرفة التجفيف إلى زيادة فرق ضغط التبخر، مما يسرع بدوره عملية التجفيف. من الضروري تنظيم تدفق الهواء العادم بشكل صحيح لضمان إزالة الغاز العادم عالي الرطوبة في الوقت المناسب. في الوقت نفسه، طبّق استرداد الحرارة — لا تقم ببساطة بتصريف كل الهواء الساخن. إذا كانت إزالة الرطوبة غير كافية، فستتراكم الرطوبة داخل غرفة التجفيف؛ وحتى عند درجات حرارة عالية، ستتوقف عملية التجفيف عن التقدم.
ثالثًا. ترقية مصادر الحرارة والعزل والإحكام لتقليل فقدان الحرارة غير الضروري
فقدان الحرارة هو سبب غالبًا ما يُغفل عنه لمعاناة العديد من المجففات القديمة من معدلات تجفيف بطيئة وقدرة إنتاجية محدودة.
أولاً، افحص طبقة العزل في المجفف. استبدل أي ألواح عزل قديمة أو تالفة، وتأكد من إحكام إغلاق جميع الدرزات وأبواب الوصول وفتحات التحميل والتفريغ باستخدام حشوات مانعة للتسرب لمنع فقدان الحرارة أو تسرب الهواء البارد إلى الداخل. يمكن أن يتسبب تسرب الهواء البارد في انخفاضات موضعية في درجة الحرارة، مما يخلق «مناطق ميتة» يكون فيها التجفيف غير فعال. غالباً ما يؤدي تحسين إحكام إغلاق الوحدة إلى زيادة كبيرة في الطاقة الإنتاجية، حتى عند التشغيل تحت المعايير نفسها.
ثانيًا، تحسين إمداد الحرارة. يمكن لأنظمة مثل وحدات حرق الكتلة الحيوية، أو وحدات استرداد الحرارة، أو الاستخدام المتتالي للحرارة المهدرة من الأفران أن توفر مصدر حرارة مستقرًا ومتواصلًا، مما يمنع تقلبات درجة الحرارة. وعندما يكون مصدر الحرارة غير مستقر، غالبًا ما يُضطر المشغلون إلى اعتماد نهج متحفظ، فيُبطئون معدل التغذية لتجنب المشكلات. وحيثما كان ذلك ممكنًا، يمكن تحديث خطوط الإنتاج بأنظمة تبادل حراري تستخدم حرارة العادم لتسخين الهواء النقي الوارد مسبقًا، مما يحسّن الكفاءة الحرارية ويزيد قدرة التجفيف دون الحاجة إلى وقود إضافي.
رابعًا. مواءمة سرعة النقل مع بنية المعدات لتحقيق تدفق مستقر ومتواصل للمواد
يجب تنسيق سرعة النقل في المجفف مع مناطق التجفيف وسماكة القشرة ومحتوى الرطوبة. بالنسبة للقشور الأكثر سماكة أو أنواع الخشب عالية الكثافة (مثل بعض الأخشاب الصلبة)، يكون انتشار الرطوبة أبطأ، مما يعني أنه لا يمكن زيادة سرعة الناقل بشكل عشوائي. وعلى العكس من ذلك، بالنسبة للقشور الأرق—مثل تلك المصنوعة من الكافور أو خشب المطاط—يمكن زيادة السرعة، بشرط أن تظل ضمن معايير التشغيل الآمنة.
في مجففات الأسطوانات متعددة الطبقات، من الضروري ضمان تزامن الأسطوانات في كل مستوى وتطبيقها ضغطًا موحدًا لمنع انزلاق القشرة أو انحرافها أو تكدسها. تساعد أنظمة التحميل الآلية ذات الضغط السلبي والآليات التي تضمن التغذية المستوية على منع تجعد القشرة أو تداخلها، مما يضمن استواء كل لوح وتعرضه للحرارة بشكل متساوٍ. في كثير من الحالات، تفشل محاولات زيادة سرعة الإنتاج ليس بسبب نقص الحرارة، بل بسبب عدم استقرار تدفق المواد — فالانسداد المتكرر أو تداخل القشور يجبر المشغلين على تقليل سرعة التشغيل. عند اختيار معدات جديدة أو تحديث وحدات قائمة، توفر الأنظمة المزودة بتدفق هواء دوراني ثلاثي الأبعاد ومراوح مقسمة إلى مناطق مستقلة وتحكم في درجة الحرارة متعدد الطبقات ومحدد لكل منطقة مزايا كبيرة مقارنة بتصاميم القنوات التقليدية ذات الدورة الواحدة. فهي تسهل سرعات معالجة أعلى مع ضمان تجانس أكبر في محتوى الرطوبة.
خامسًا. تنفيذ الكشف الذكي عن الرطوبة للتحكم التكيفي في السرعة
نادرًا ما تسمح الطرق التقليدية — التي تعتمد على أخذ العينات يدويًا وخبرة المشغّل لضبط إعدادات الآلة — بالتشغيل المتسق عند السرعة الآمنة القصوى. ومن خلال تركيب مستشعرات رطوبة مدمجة في الخط لالتقاط البيانات في الوقت الفعلي في مرحلتي التغذية والإخراج، يمكن لنظام التحكم ضبط سرعة الخط ودرجات حرارة المناطق وإعدادات مروحة العادم تلقائيًا. ويتيح ذلك تكيفًا ديناميكيًا: تتباطأ الآلة مع القشرة الأكثر رطوبة وتتسارع مع القشرة الأكثر جفافًا.
إن دمج نظام فرز بصري للرطوبة قائم على الذكاء الاصطناعي مع إعداد تجفيف ذكي يقلل من الخطأ البشري، ويعظم الطاقة الإنتاجية للمجفف، ويمنع الممارسة الشائعة المتمثلة في تشغيل المعدات بسرعات منخفضة دون داعٍ «توخيًا للحذر». كما يخفف من مشكلات مثل هدر الطاقة الناجم عن الإفراط في التجفيف أو عيوب الإنتاج الناجمة عن نقص التجفيف (والتي يمكن أن تؤثر سلبًا على الكبس الحراري اللاحق).
سادسًا. إنشاء صيانة روتينية للقضاء على الأسباب الخفية لتدهور السرعة
أثناء التشغيل طويل الأمد، يُعدّ تراكم غبار الخشب قاتلًا صامتًا لكفاءة التجفيف. فتراكم الغبار في الفوهات ومجاري الهواء والمبادلات الحرارية ومراوح النفخ يعيق تدفق الهواء، ويقلل من كفاءة التبادل الحراري، ويُنقص حجم الهواء الساخن—مما يؤدي إلى انخفاض تدريجي في سرعة التجفيف. وتُعزي كثير من المصانع ذلك خطأً إلى نقص متأصل في قدرة المعدات.
خطة صيانة منظمة أمر ضروري: تنظيف غبار الخشب بانتظام من مجاري الهواء والفوهات والمبادلات الحرارية؛ وفحص البكرات بحثًا عن التآكل، والتحقق من شد الأحزمة، ومراقبة أحزمة المراوح بحثًا عن الانزلاق؛ وتنظيف مجاري العادم لمنع تكوّن الجفاف والانسدادات. ويمكن أن تكون المجففة التي تُصان جيدًا أكثر كفاءة بأكثر من 20% من وحدة مماثلة تعاني من تراكم كثيف للغبار.
سابعًا. «الخط الأحمر» لزيادة السرعة: حماية معايير الجودة
هناك حدود واضحة وقاطعة لمقدار ما يمكن زيادة سرعة التجفيف إليه. فالتسخين السريع المفرط أو سرعات الماكينة العالية قد تمنع الرطوبة داخل القشرة من الانتشار إلى الخارج، مما يؤدي إلى تصلب السطح قبل الأوان. ويؤدي ذلك إلى مشكلات مثل تصلب السطح والتشقق والالتواء والانتفاخ. ولأن أنواع الخشب المختلفة لها درجات تحمل متفاوتة — فعلى سبيل المثال، تتطلب قشور الأوكالبتوس (سواء كانت قشوراً رقيقة للوجه أو قشوراً سميكة للقلب) وقشور الأخشاب الصلبة معاملات معالجة متمايزة — فإن نهج «المقاس الواحد يناسب الجميع» غير مناسب. وعند محاولة زيادة سرعة الإنتاج، اعتمد استراتيجية تدريجية قائمة على التجربة والخطأ: أبقِ دفعة القشرة ثابتة، ونفّذ زيادات صغيرة تدريجية في سرعة الماكينة، وراقب باستمرار محتوى الرطوبة في الناتج إلى جانب معدل عيوب السطح. تساعد هذه العملية على تحديد نطاق التشغيل الأمثل الذي يوازن بين حجم الإنتاج والمردود؛ وتجنّب إجراء تغييرات جذرية في المعاملات دفعة واحدة.
إن زيادة سرعة التجفيف في مجفف القشرة الخشبية ليست مجرد مسألة «رفع الحرارة وتسريع التغذية»، بل تتطلب تحسينًا شاملًا ونظاميًا يشمل المواد الخام ودوران الهواء الساخن والمعدات والتحكم في العملية. فمن خلال تنفيذ الفرز المسبق والتجفيف المسبق لتقليل الحمل، واستخدام تطبيق الهواء الساخن المناطقي لتفكيك طبقات الحدود الرطبة، وتوظيف أنظمة المراقبة والتحكم الذكية لتثبيت العملية — وكل ذلك مدعوم بالعزل الحراري المناسب والإحكام والصيانة الدورية — يمكن للمصنّعين تعزيز قدرة التجفيف بشكل مستدام. ويتيح هذا النهج إنتاجية أعلى دون ارتفاع كبير في معدلات العيوب، ويقلل استهلاك الطاقة لكل وحدة من القشرة، ويتوافق مع إيقاع الإنتاج في مرحلتي التقشير الدوار والضغط الساخن، ويعزز في نهاية المطاف الكفاءة الإجمالية وربحية خط إنتاج الخشب الرقائقي بأكمله.


