English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 Melayu

الاعتبارات الرئيسية في إنتاج ركائز الأرضيات الهندسية
الاعتبارات الرئيسية في إنتاج ركائز الأرضيات الهندسية
يعمل القاعدة كإطار هيكلي أساسي لأرضيات الخشب الهندسي. ويحدد استقرارها وجودة ترابطها ومحتواها من الرطوبة بشكل مباشر ما إذا كانت الأرضية النهائية ستتعرض للتقوس أو التشقق أو الانفصال الطبقي أو التشوه. وبما أن الطبقات الأساسية والقشرة السطحية هما المكونان الأكثر أهمية في القاعدة، فإن عمليات القطع الدائري والتجفيف والفرز والتجميع ذات أهمية قصوى لضبط الجودة. ويجب توحيد الإنتاج عبر سلسلة القيمة بأكملها—من اختيار المواد الخام ومعالجة القشرة إلى التجفيف والتكييف واللصق والتجميع والكبس الحراري والمعالجة اللاحقة والتخزين—للتخفيف من مخاطر الإنتاج المحتملة.
أولاً. إدارة المواد الخام: الاختيار المتمايز للطبقات الأساسية وقشور السطح
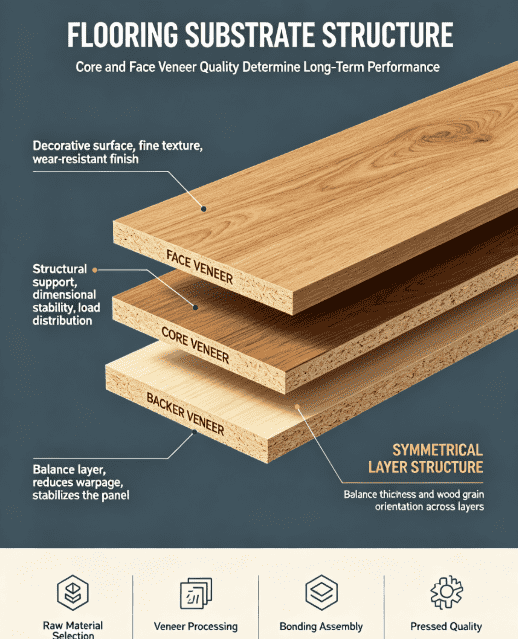
تعمل قشرة الوجه كطبقة سطحية زخرفية؛ لذلك يُفضَّل استخدام الأخشاب الصلبة ذات أنماط العروق الجذابة والملمس الدقيق — مثل البلوط أو البتولا أو الجوز الأسود. توفر الطبقات الأساسية الدعم الهيكلي، وعادةً ما تستخدم أخشابًا أسرع نموًا وأكثر ليونة مثل الحور أو الكافور، والتي توفر كثافة معتدلة وفعالية من حيث التكلفة واستقرارًا جيدًا في التجفيف. بالنسبة لأي دفعة معينة، من الضروري اختيار أنواع خشب ذات خصائص متشابهة لمنع الإجهاد الداخلي المفرط الناتج عن الانكماش غير المتساوي.
عند الوصول إلى المنشأة، يجب فرز جذوع الأشجار لإزالة تلك التي تظهر عليها علامات التعفن أو التلف الناتج عن الحشرات أو العقد الميتة الكبيرة أو "القلب الأسود" (خشب القلب المتغير اللون والمتدهور). يجب تخزين الجذوع في منطقة جيدة التهوية ومظللة—محمية من أشعة الشمس المباشرة والأمطار—لمنع نمو العفن الموضعي أو التشقق المبكر. بعد تقطيعها إلى الطول المطلوب، تخضع الجذوع لعملية تبخير أو غلي لتنعيم الخشب. وهذا يقلل من صلابته، وبالتالي يقلل من حدوث النتوءات أو التمزق أو التفتت أثناء عمليات التقشير الدائري أو التقطيع. بالنسبة للقشرة السطحية، يجب التحكم بعناية في درجة حرارة التبخير ومدته لضمان عملية أكثر لطفًا، والحفاظ على سلامة أنماط الألياف الطبيعية للخشب.
ثانيًا. النقاط الرئيسية في عملية تحضير القشرة السطحية والطبقة الأساسية
تُنتَج قشور الوجه عادةً عن طريق التقطيع أو القطع شبه الدوّار لضمان نمط ألياف متواصل ومُرضٍ جماليًا. أما الطبقات القلبية فتُنتَج أساسًا عبر القطع الدوّار، مع التركيز على تحقيق سماكة موحّدة وسطح مستوٍ ومتساوٍ. وتتطلب إعدادات فجوة السكين وقضيب الضغط في معدات القطع الدوّار معايرة منتظمة. ويجب التحكم الصارم في تفاوتات سماكة القشرة؛ إذ قد يؤدي التباين المفرط في السماكة إلى تداخل الطبقات القلبية أو فجوات أو سطح غير مستوٍ في اللوح الأساسي خلال عملية التجميع (الترصيف) اللاحقة.
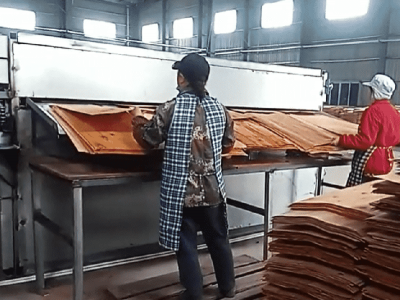
بعد القطع الدوّاري، يجب أن تخضع القشرة الخشبية الرطبة لعملية فرز أولية. بالنسبة لقشرة الوجه، ينصب التركيز على إزالة القطع التي تحتوي على عقد حية مفرطة أو شقوق أو شوائب لحائية أو آثار سكين شديدة. أما بالنسبة لقشرة القلب، فالأولوية هي التخلص من القطع ذات الثقوب الكبيرة أو الشقوق الطويلة أو النتوءات البارزة الكبيرة. يمكن إصلاح العيوب الطفيفة، بينما يجب عزل العيوب الشديدة ومنعها من الدخول إلى المرحلة التالية من الإنتاج.
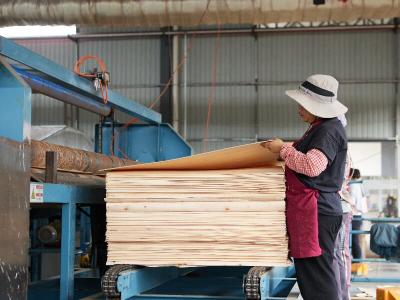
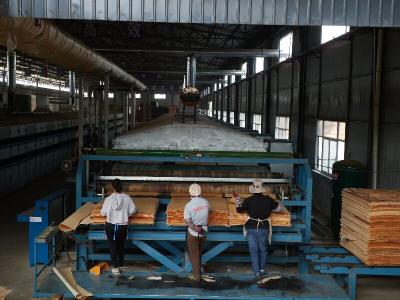
يُعد التجفيف أهم خطوة في معالجة القشرة الخشبية، وغالبًا ما يكون المرحلة التي تواجه فيها العديد من المصانع مشكلات. تُغذَّى القشور الخشبية الرطبة إلى المجفف، حيث ينبغي تجفيفها عند درجة حرارة منخفضة وبسرعة ثابتة ومتجانسة؛ ويُحظر تمامًا التجفيف السريع عند درجات حرارة مرتفعة. عادةً ما يُتحكم في محتوى الرطوبة لقشور الوجه بين 8% و10%، بينما يُحافظ على قشور القلب بين 8% و12%. **من الضروري إبقاء محتوى الرطوبة في قشور الوجه والقلب أقرب ما يمكن إلى بعضه. فإذا كان التفاوت كبيرًا جدًا، ستنكمش طبقات الوجه والقلب بمعدلات مختلفة عند تعرضها لتغيرات لاحقة في درجة الحرارة والرطوبة، مما يؤدي غالبًا إلى التواء السطح أو تشقق قشرة الوجه.** بعد التجفيف، لا ينبغي نقل القشور فورًا إلى خط الإنتاج التالي؛ بل يجب وضعها في غرفة تكييف لموازنة محتوى الرطوبة فيها. يتيح ذلك إطلاق الرطوبة الداخلية بالتساوي وإزالة الإجهاد الناتج عن التجفيف. يجب أن تحافظ بيئة التكييف على مستويات مستقرة من درجة الحرارة والرطوبة. وينبغي فرز القشور ووضع ملصقات واضحة عليها وتكديسها بشكل منفصل، مع إبقاء قشور الوجه والقلب منفصلة، لمنع اختلاطها.
إن صنفرة وتشذيب القشرة الخشبية متساويان في الأهمية. يجب صنفرة قشرة القلب لإزالة الحواف الخشنة والنواتئ، بينما تتطلب قشرة الوجه صنفرة خفيفة فقط لتجنب إتلاف الألياف. كما يجب تصنيف قشرة الوجه بناءً على نمط الألياف وتفاوت اللون لتلبية متطلبات التجميع المحددة. يجب تجميع تقنيات مثل «المطابقة الكتابية» و«المطابقة المنزلقة» بشكل منفصل لضمان مظهر متسق في المنتج النهائي.
ثالثًا. اللصق والتجميع: البنية المتماثلة هي مفتاح استقرار القاعدة
تتكون ركائز الأرضيات من بنية طبقية متناظرة. تتبع عملية التجميع مبدأ **تبديل اتجاه الألياف والترصيف المتناظر**، وهو المنطق الأساسي لمنع التشوه. يجب أن تكون اتجاهات ألياف قشرة الوجه وقشور القلب المجاورة متعامدة على بعضها البعض. يجب أن يكون عدد طبقات القشرة وسماكاتها وأنواع الخشب المستخدمة متناظرة قدر الإمكان على الجانبين الأمامي والخلفي؛ فالعديد من حالات تشوه الركائز تنشأ عن الترصيف غير المتناظر أو عدم اتساق تكوينات القشرة بين الجانبين.
أثناء عملية اللصق، يجب ضبط كمية المادة اللاصقة المستخدمة بناءً على سُمك القشرة: استخدم كمية أقل من الغراء للقشور الوجهية الرقيقة وكمية أكبر للقشور القلبية الأسمك. تأكد من توزيع المادة اللاصقة بالتساوي، دون فجوات أو تراكم مفرط. أعطِ الأولوية لاستخدام مواد لاصقة صديقة للبيئة منخفضة الفورمالديهايد، وراقب بانتظام محتوى المواد الصلبة وعمر التخزين (فترة الصلاحية) للغراء؛ لا تستخدم أبدًا غراءً منتهي الصلاحية. بعد التطبيق، اترك فترة زمنية مناسبة "لوقت التجميع المفتوح" (فترة التعتيق) للسماح للمادة اللاصقة بالتصلب جزئيًا؛ فهذا يمنع تكوّن النفطات أو الفقاعات الهوائية داخل خط الغراء أثناء الكبس الحراري. اضبط هذه المدة بناءً على درجة حرارة الورشة والرطوبة—قصّر المدة في البيئات عالية الحرارة لمنع المادة اللاصقة من التصلب قبل الأوان وفقدان فعاليتها.
أثناء عملية التجميع، قم بإجراء فحوصات صارمة: تأكد من أن الفجوات بين القشور لا تتجاوز الحدود المحددة، واملأ فورًا أي فراغات أو ثقوب في قشور القلب. ضع قشور الوجه بشكل صحيح (على سبيل المثال، الوجه لأسفل، وفقًا لمتطلبات العملية المحددة) لتجنب عكس الجانبين الأمامي والخلفي. قم بمحاذاة القشور بعناية لمنع عدم محاذاة الحواف أو تداخل قشور القلب. بمجرد اكتمال التجميع، انقل المجموعة فورًا إلى مرحلة الضغط المسبق. يزيل الضغط المسبق الهواء من بين الطبقات، ويضمن الالتصاق الأولي، ويسهل النقل، ويمنع تفكك التجميع.
رابعًا. التحكم في العملية أثناء الضغط الساخن لمنع الانفصال والتقرح
الكبس الحراري هو المرحلة الحاسمة للربط والتشكيل. درجة الحرارة والضغط والمدة متغيرات مترابطة ولا ينبغي تغييرها بشكل عشوائي. إذا كانت درجة الحرارة منخفضة جدًا أو المدة قصيرة جدًا، فلن يتصلب اللاصق تمامًا، مما يؤدي إلى قوة ربط غير كافية وخطر كبير من التقشر اللاحق. وعلى العكس، إذا كانت درجة الحرارة مرتفعة جدًا، فقد تحترق قشرة الوجه أو يتغير لونها، وقد يصبح خط الغراء هشًا. يؤدي الضغط غير الكافي إلى ضعف التلامس بين القشور وتكوين فراغات، بينما يمكن للضغط المفرط أن يسحق القشور أو يتسبب في تسرب اللاصق إلى السطح.
أثناء الكبس الحراري، يجب إيلاء اهتمام وثيق لتسلسل التهوية واستخدام تحرير الضغط على مراحل لطرد بخار الرطوبة بسرعة من داخل تجميعة الألواح؛ إذ يُعدّ تراكم هذا البخار السبب الرئيسي لتكوّن الفقاعات في الركيزة. تُحفظ عينات من كل دفعة إنتاج وتخضع لاختبارات دورية للغمر والتقشير وقوة الترابط لضمان استيفاء متانة طبقة اللاصق للمعايير المطلوبة.
بعد الكبس الحراري، لا يجوز صنفرة الألواح الأساسية أو تقطيعها فورًا. يجب نقلها خارج خط الإنتاج لمرحلة تكييف ثانوية (معالجة) للسماح بتبدد الإجهادات الداخلية المتولدة أثناء الكبس الحراري. إذا قُطعت الألواح بدقة بينما لا تزال الإجهادات الداخلية قائمة، فستستمر في التشوه أثناء التخزين أو المعالجة أو الاستخدام النهائي اللاحق، مما يؤدي إلى زيادة كبيرة في معدلات إعادة العمل.
خامسًا: الصنفرة وتشذيب الحواف وفحص الجودة: البوابة النهائية
بعد المعالجة، تخضع الألواح الأساسية لعملية صنفرة لمعايرة السماكة. ويضمن استخدام سلسلة من أحزمة الصنفرة الكاشطة—من الخشنة إلى الناعمة—الحصول على سماكة موحدة وسطح مستوٍ. ويجب التحكم بدقة في كمية المادة التي تُزال من قشرة السطح لمنع الصنفرة من اختراق القشرة أو إتلاف أليافها. علاوة على ذلك، يجب إزالة جميع غبار الصنفرة إزالةً تامة؛ فالغبار المتبقي يمكن أن يعيق التصاق الطلاءات النهائية اللاحقة، مما يؤدي إلى عيوب مثل البقع البيضاء أو ضعف التصاق الطلاء.
تُشذَّب الحواف وفق المواصفات، مع إزالة النتوءات والفوائض من المادة اللاصقة. تُفحص كل لوحة منتهية: يُتحقق من السطح بحثًا عن تشققات في القشرة، أو تفاوتات في اللون، أو انبعاجات، أو تسرب للمادة اللاصقة، أو انتفاخات؛ وتُفحص الطبقة الأساسية بحثًا عن فجوات، أو تداخل في القشور، أو فراغات. بالإضافة إلى ذلك، تُختبر عينات لمحتوى الرطوبة، ومعامل التحمّل عند الانكسار (مقاومة الانحناء)، ومعامل المرونة، ومستويات انبعاث الفورمالديهايد. تُعزل المنتجات غير المطابقة إما للإصلاح أو للتخلص منها؛ ويجب ألا تُخلط أبدًا مع المخزون المطابق.
سادسًا. بيئة الورشة والتخزين وإدارة الدفعات
يجب الحفاظ على درجة الحرارة والرطوبة في ورشة الإنتاج مستقرة. في المناطق الجنوبية الرطبة، يكون التجفيف ضروريًا، بينما في المناطق الشمالية الجافة، ينبغي زيادة الرطوبة بشكل معتدل. وهذا يمنع القشور والمنتجات نصف المصنعة من امتصاص أو فقدان الرطوبة بسرعة بين مراحل المعالجة. القشور السطحية حساسة بشكل خاص؛ فالتعرض المطول للهواء الجاف يمكن أن يسبب بسهولة انكماشها وتشققها. يجب تغطية القشور غير المستخدمة بغشاء واقٍ.
في المستودع، يجب تخزين الألواح الجاهزة بعيدًا عن الأرض وعن الجدران، ووضعها على عوارض دعم (دوناج)، وتكديسها بعناية. يجب التحكم في ارتفاع التكديس لمنع التشوه الناتج عن الضغط المفرط. يجب إبقاء المستودع جافًا ومحميًا من المطر، مع تهوية كافية لمنع الألواح السفلية من الرطوبة أو العفن. يتم تنفيذ إدارة الدفعات طوال عملية الإنتاج بأكملها. يتم تسجيل كل دفعة—من جذوع الأشجار الخام وقشور الوجه وقشور القلب إلى المواد اللاصقة ودورات الضغط الحراري—بدقة، مما يتيح التتبع السريع إلى مرحلة الإنتاج المحددة في حال ظهور أي مشكلات في الجودة.
لا تعتمد جودة الركيزة الأرضية على إتقان خطوة عملية واحدة، بل على التحكم المتوازن في سلسلة الإنتاج بأكملها، بما يشمل كلًا من قشرة الوجه وقشرة القلب. فبينما تحدد قشرة الوجه مظهر المنتج، تحدد قشرة القلب استقراره الهيكلي. من تبخير جذوع الأخشاب الخام، وتقشير القشرة وتجفيفها، وتكييف محتوى الرطوبة، وصولًا إلى التكوين المتماثل الطبقات، والضغط الحراري الدقيق، وتخفيف الإجهاد—أي إغفال في هذه التفاصيل قد يؤدي إلى شكاوى جودة بشأن الأرضيات النهائية. ويظل الحفاظ على محتوى رطوبة مستقر، وبنية طبقية متماثلة، وترابط موثوق، هو المبدأ الأساسي الراسخ لإنتاج الركيزة.