English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 Melayu

لماذا يختلف استواء القشرة المقطوعة بالدوران حتى عند استخدام الخشب نفسه؟
لماذا يختلف استواء القشرة المقطوعة بالدوران حتى عند استخدام الخشب نفسه؟
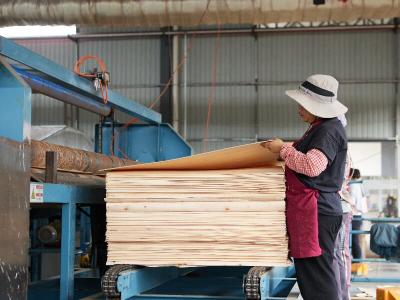
في منشآت إنتاج الخشب الرقائقي، كثيرًا ما تُلاحَظ ظاهرة محيّرة: فحتى عند استخدام النوع نفسه من الأخشاب والدفعة نفسها من جذوع الأشجار، تتفاوت القشور الخشبية الناتجة عن التقشير الدوّاري تفاوتًا كبيرًا. فبعض الألواح ملساء ومستوية، بينما تُظهر أخرى تموجات أو التواءً على أحد حوافها أو تعاني من تشققات خلفية والتواء. وعندما تفشل استواءات القشرة في تلبية المعايير، فإن ذلك يؤدي إلى صعوبات في تجميع الألواح، وتفاوت في تطبيق الغراء، وظهور نفطات أو انفصال طبقات بعد الكبس الحراري—مما يؤدي في النهاية إلى رفع معدل المنتجات منخفضة الجودة وحجم الهدر. ورغم أن كثيرًا من المصنّعين يلومون الأخشاب نفسها بشكل تلقائي، فإن الواقع هو أنه حتى مع ثبات المواد الخام، فإن أي اختلال في المعالجة المسبقة لجذوع الأشجار أو معايير التقشير الدوّاري أو حالة المعدات أو عمليات التجفيف أو إدارة الإجهادات يمكن أن يؤدي إلى تفاوتات في الاستواء.
أولاً. الخشب نفسه: التفاوتات الداخلية الخفية كسبب جذري لتباينات الاستواء
الخشب مادة متباينة الخواص؛ وحتى ضمن دفعة واحدة من جذوع الأشجار، نادراً ما تكون الظروف الداخلية متجانسة. وهذا هو السبب الأساسي للمشكلة.
١. التوزيع غير المتساوي لمحتوى الرطوبة
داخل الجذع الواحد، يتباين محتوى الرطوبة طبيعياً بين الخشب القلبي والخشب اللحائي، وكذلك بين الجانب المعرض للشمس والجانب المظلل. علاوة على ذلك، تُنشئ الاختلافات في مدة التخزين ومعدل فقدان الرطوبة من أطراف الجذع تدرجاتٍ في الرطوبة بين الداخل والخارج. المناطق ذات المحتوى الأعلى من الرطوبة أكثر ليونة وأكثر عرضة للتشوه تحت ضغط سكين القطع. في المقابل، تكون المناطق الأجف عرضة لظهور الوبر السطحي والارتداد والتجعد. وينتج عن ذلك قشور خشبية «مشدودة» من جانب و«مرتخية» من الجانب الآخر، مما يؤدي حتماً إلى افتقارها إلى الاستواء.
٢. الخشب التفاعلي واللامركزية وتباينات كثافة الحلقات السنوية
قد تُظهر جذوع الأشجار انحرافًا أو انحناءً أو وجود "خشب التفاعل" (خشب الشد أو خشب الضغط)، وكلها تُدخل إجهادات داخلية متأصلة. تعمل عملية القطع الدوار على تحرير هذه الإجهادات المحبوسة بفعالية، مما يتسبب في تجعّد القشرة في اتجاهات محددة بناءً على مكان تركّز الإجهاد. ضمن الدفعة نفسها من الجذوع، قد تكون بعضها مستقيمة بحلقات سنوية منتظمة، بينما قد تكون أخرى منحنية أو تحتوي على كميات كبيرة من خشب التفاعل—مما يؤدي إلى اختلافات ملحوظة في جودة القشور المقطوعة دوّاريًا. 3. العقد والتعفن والألياف المتشابكة
بالقرب من العقد، تكون ألياف الخشب غير منتظمة، مما يسبب تقلبات مفاجئة في مقاومة القطع. يؤدي هذا إلى ضغط غير مستقر من السكين الدوار وبكرة الضغط، مما ينتج عنه غالبًا سطح متموج. في المناطق ذات الألياف المتشابكة الشديدة، يمكن أن يتسبب الارتداد غير المتساوي للألياف بعد القطع في التواء موضعي.
الحلول: توحيد المعالجة المسبقة لتليين جذوع الأشجار. إعطاء الأولوية للنقع في الماء الدافئ أو التبخير لضمان محتوى رطوبة موحد وتليين متسق في جميع أنحاء الجذع. التحكم الدقيق في درجات حرارة التبخير ومدته لمنع التليين غير المتساوي — وتجنب التبخير المفرط في بعض المناطق والتليين غير الكافي في مناطق أخرى. تصنيف الجذوع بناءً على الانحناء واللامركزية قبل إدخالها إلى خط القطع الدواري؛ يجب معالجة الجذوع ذات الانحناء الكبير أو اللامركزية العالية بشكل منفصل بدلاً من خلطها مع الجذوع عالية الجودة.
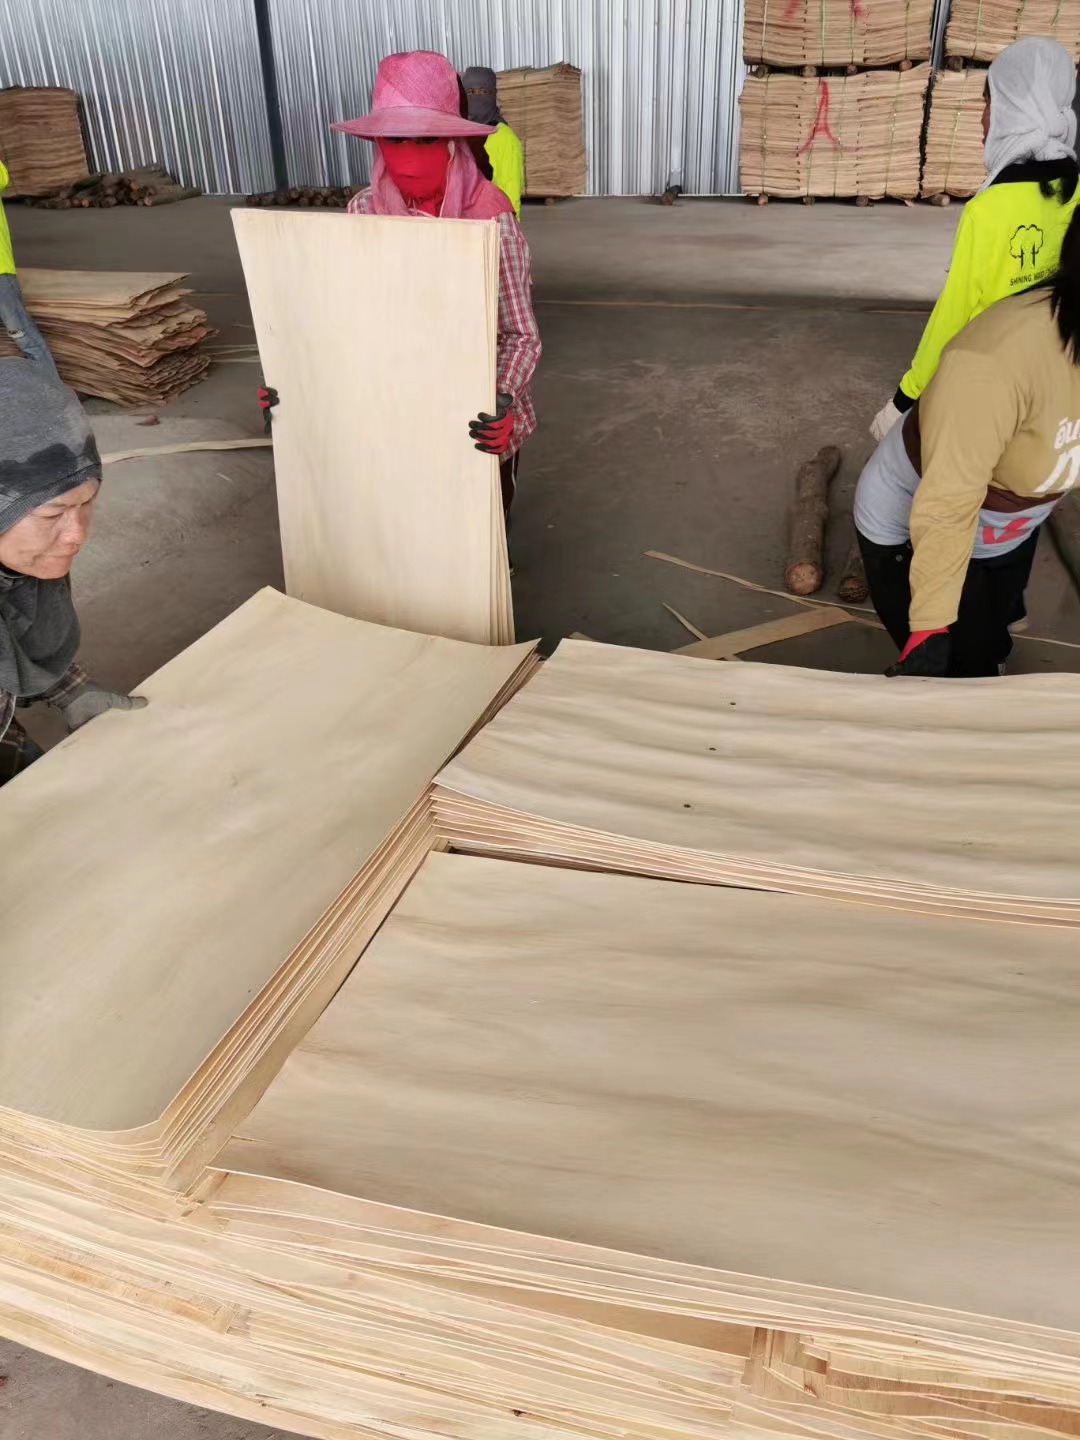
ثانياً. مرحلة القطع الدواري: المعاملات والمعدات كنقاط تحكم رئيسية للاستواء
العديد من القشور تخرج من عملية القطع الدواري وهي تفتقر بالفعل إلى الاستواء. هذه المرحلة هي المصدر الرئيسي لمثل هذه المشكلات، ولحسن الحظ، هي المجال الأسهل تعديلاً وتحسيناً في أرضية الإنتاج.
1. حالة ودقة تركيب سكين القطع الدواري
إذا لم تكن حافة السكين مستقيمة، أو أصبحت باهتة، أو جُلخت بزاوية غير مناسبة، فإنها تفشل في إجراء قطع نظيف عبر الألياف — بل تمزق الخشب وتضغطه بدلاً من ذلك، مما يُنشئ سطحًا متموجًا. الارتفاع غير الصحيح للسكين، أو الانحرافات في فجوة السكين، أو زاوية الخلوص (زاوية التخفيف) غير المناسبة يمكن أن تؤدي إلى ضغط مفرط على الجانب السفلي من القشرة أو إلى "تشققات خلفية" شديدة (شقوق على الجانب العكسي). عند تحررها من الجذع، ترتد الألياف المضغوطة مرة أخرى، مما يتسبب في تجعد القشرة. تميل زاوية التجليخ الكبيرة جدًا إلى زيادة التجعد، بينما يمكن أن تتسبب الزاوية الصغيرة جدًا في اهتزاز حافة السكين، مما يُنتج تموجات مرئية على سطح القشرة.
2. ضغط غير متوازن من شريط الضغط (أو أسطوانة الضغط)
الضغط المطبق بواسطة شريط الضغط حاسم للتحكم في استواء القشرة. إذا كان الضغط مرتفعًا جدًا، فإن الجانب السفلي من القشرة يتعرض لضغط مفرط؛ وبمجرد أن تترك القشرة الجذع، فإن هذه الطبقة المضغوطة ترتد، مما يتسبب في تجعد الصفيحة نحو الخارج. وعلى العكس، إذا كان الضغط غير كافٍ، فإن الألياف لا تُقطع بشكل نظيف، مما يؤدي إلى تشققات خلفية أو حواف مفكوكة. علاوة على ذلك، إذا كان الضغط غير متساوٍ عبر عرض الجذع، فإن القشرة ستنحني أو تتجعد من جانب واحد. 3. مشكلات في توسيط الجذع وتثبيت المغزل وعدم استقامة الأسطوانة
قد يتسبب عدم دقة تمركز الجذع، أو الانزلاق عند مشابك المغزل، أو تآكل المحامل في بكرات الدعم، أو زيادة انحراف البكرات عن المركز، في تمايل الجذع أثناء عملية القطع الدوار. ويؤدي ذلك إلى تفاوت في سماكة القشرة — بين السميك والرقيق — مما يسبب انكماشًا غير متساوٍ في المراحل اللاحقة وفقدانًا كاملًا للتحكم في الاستواء. وتنخفض الاستقرارية بشكل ملحوظ مع تقطيع الجذع نحو اللب، مما يجعل الألواح الأخيرة من القشرة عرضة بشكل خاص للتجعّد والالتواء.
4. عدم تطابق سرعات القطع الدوار
عندما لا تكون السرعة الدورانية ومعدل التغذية متزامنين بشكل صحيح، يصبح تأثير القطع غير مستقر، مما يؤدي غالبًا إلى ظهور تموجات أو «علامات اهتزاز» في القشرة الرقيقة.
الحلول: إنشاء عملية إعداد وضبط موحدة. شحذ سكين القطع بانتظام لضمان حافة مستقيمة تمامًا. توحيد المعلمات — مثل زاوية التجليخ، وارتفاع السكين، وفجوة السكين، وقوة شريط الضغط — بناءً على سماكة القشرة ونوع الخشب المحددين. فحص وصيانة مشابك المغزل والبكرات والمحامل للقضاء على الانحراف. ضمان التمركز الدقيق للجذوع قبل التحميل؛ بالنسبة للجذوع المنحنية، قم بمحاذاتها لتقليل اللامركزية. استخدام سرعات تقشير دوراني متسقة للجذوع من نفس المواصفات لتقليل تأثير القطع. علاوة على ذلك، لا تترك القشرة الرطبة المقطوعة حديثًا مكشوفة للعوامل الجوية لفترات طويلة، لأن التجفيف الهوائي الموضعي يمكن أن يحفز إجهاد التجفيف المبكر.
ثالثًا. مرحلة التجفيف: لماذا تبدو القشرة مسطحة في البداية لكنها تتشوه بعد التجفيف
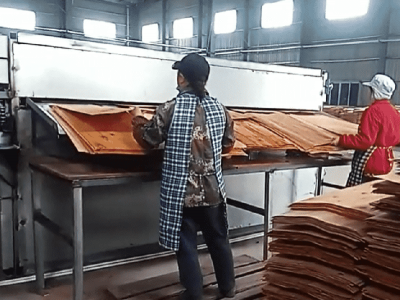
في العديد من المصانع، قد تبدو القشرة الخشبية مقبولة مباشرة بعد القطع الدائري، لكنها تتجعد أو تتقوس عند التجفيف. ويحدث ذلك بسبب «إجهاد التجفيف» وهو مرحلة رئيسية غالبًا ما تنشأ فيها مشكلات الاستواء.
1. التجفيف غير المتساوي بسبب تفاوت سُمك القشرة الخشبية
تؤدي تفاوتات السُمك الناشئة عن مرحلة القطع الدائري إلى تجفيف غير متساوٍ. ففي المجفف، تفقد الأجزاء الأرق الرطوبة وتتقلص بسرعة أكبر من الأجزاء الأسمك. ولأن معدلات الانكماش غير متزامنة، تتعرض القشرة الخشبية لشد داخلي يسبب تشوهها. 2. درجة حرارة التجفيف غير المناسبة وسرعة تدفق الهواء وتكوين المناطق
إذا ارتفعت درجة الحرارة بسرعة كبيرة أو تم ضبطها عالية جدًا في المرحلة الأولية، تتشكل قشرة صلبة بسرعة على سطح القشرة الخشبية، مما يحبس الرطوبة بالداخل. وهذا يخلق تدرجًا كبيرًا في الرطوبة بين الداخل والخارج، مما يؤدي إلى إجهاد داخلي شديد. علاوة على ذلك، فإن تدفق الهواء غير المتساوي داخل المجفف—حيث تشهد بعض المناطق تيارات هوائية قوية بينما تعاني مناطق أخرى من تدفق هواء ضعيف أو معدوم—يسبب معدلات تجفيف غير متسقة عبر أجزاء مختلفة من نفس لوح القشرة، مما يؤدي مباشرة إلى الالتواء.
3. نقص مراحل معادلة الرطوبة وتبريد تخفيف الإجهاد
عندما تخرج القشرة الخشبية من منطقة التجفيف عالية الحرارة فورًا، تظل الإجهادات الداخلية «محبوسة» بينما لا تزال المادة ساخنة. وعندما تبرد إلى درجة الحرارة المحيطة، تُطلق هذه الإجهادات بشكل غير متساوٍ، مما يجعل القشرة تستمر في التشوه أو التجعيد بمرور الوقت.
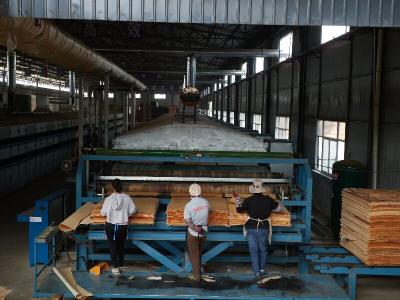
الحلول: استخدم مجففًا من نوع الأسطوانات مزودًا بتحكم في درجة الحرارة حسب المناطق وتدفق هواء متوازن على الوجهين. يجب أن يتضمن النظام مرحلة تسخين مسبق، ومرحلة تجفيف رئيسية، ومرحلة معادلة الرطوبة، ومرحلة تبريد لتخفيف الإجهاد. اعتمد أسلوب «التجفيف البطيء عند درجات حرارة منخفضة» لتجنب التسخين السريع والعنيف. اضمن ضغطًا مستقرًا من الأسطوانات العلوية والسفلية لـ«تثبيت» القشرة أثناء كون أليافها في حالة طرية. بعد التجفيف، مرّر القشرة عبر منطقة تكييف الرطوبة لتحرير الإجهاد الداخلي تدريجيًا، وبذلك يتم تقليل «الارتداد المرن» أثناء التبريد. حيثما أمكن، ادمج نظام مراقبة محتوى الرطوبة على الخط لضمان بقاء محتوى الرطوبة النهائي لكل دفعة من القشرة ضمن نطاق ضيق ومتسق، مما يقلل التشوه الناتج عن تباين الرطوبة.
رابعًا. المناولة والتكديس والتكييف في المراحل اللاحقة: الأسباب التي غالبًا ما يُغفل عنها للتشوه الثانوي
حتى لو نُفِّذت عمليات القطع الدوّاري والتجفيف على نحو مثالي، فإن المناولة أو التكديس غير السليمين قد يتسببان في انحناء القشرة المسطحة مرة أخرى. فمسائل مثل ترك القشرة الرطبة مكشوفة للتيارات الهوائية أو أشعة الشمس، أو تفاوت ارتفاعات التكديس، أو عدم اتساق توزيع الضغط، قد تؤدي إلى تجفيف وانكماش موضعيين. وبالنسبة للقشرة المجففة، فإن تعرّضها لتقلبات درجة الحرارة والرطوبة المحيطة—مما يسبب دورات متكررة من امتصاص الرطوبة وطردها—يؤدي إلى تشوّه مستمر.
الحلول: يجب حماية القشرة الخشبية الرطبة من الرياح والحفاظ على رطوبتها أثناء التخزين قصير الأمد، مع إعطاء الأولوية لتغذيتها إلى المجفف. وبعد التجفيف، ينبغي تخزين القشرة في بيئة محكومة ومغلقة، ورصّها بعناية حسب الدرجة، وحمايتها من التعرض أحادي الجانب لتيار الهواء. وقبل المعالجة الإضافية، يجب إتاحة وقت كافٍ للسماح للإجهادات الداخلية بالوصول إلى حالة التوازن، مما يساعد على تقليل التشوه إلى الحد الأدنى خلال مراحل التصنيع اللاحقة. خامسًا: نهج إداري لضمان استواء متسق للقشرة الخشبية
ينبع عدم اتساق استواء القشرة الخشبية المقطوعة بالدوران من مزيج من العوامل: الإجهادات الكامنة في الجذع الخام، والإجهادات الناشئة أثناء عملية القطع بالدوران، وإجهادات الانكماش التي تحدث أثناء التجفيف. ويمكن تنفيذ استراتيجية تحسين فعالة على النحو التالي:
الخطوة الأولى: تصنيف الجذوع الخام وتطبيق عملية تليين/تبخير موحدة للقضاء على التباينات الأولية في محتوى الرطوبة والإجهاد الداخلي.
الخطوة 2: توحيد عمليات القطع الدائري—بما في ذلك فحص المعدات، وسن السكين، وضبط قضيب الضغط، وتعديلات فجوة السكين، وتوسيط الجذع—لضمان سماكة موحدة للقشرة وظروف قطع مستقرة منذ البداية.
الخطوة 3: استخدام معدات تجفيف تتميز بالتحكم في درجة الحرارة حسب المناطق والتبريد المتكامل لمعادلة الرطوبة لإدارة تدرجات التجفيف و«تثبيت» الشكل المستوي للقشرة.
الخطوة 4: توحيد إجراءات المناولة والتكديس والتخزين لمنع التشوه اللاحق.
إن تحقيق استواء متسق يتعلق أساسًا بضمان أن ألياف الخشب تتعرض لإجهاد وانكماش موحدين. ومن خلال وضع معايير موحدة لمراحل المعالجة المسبقة والقطع الدائري والتجفيف لكل دفعة من الجذوع، يمكن للمصنّعين تقليل الالتواء بشكل كبير—حتى عند العمل مع نفس أنواع الأخشاب—وبالتالي تثبيت درجات جودة القشرة وخفض الخسائر الإجمالية في إنتاج الخشب الرقائقي.